Полное руководство для технолога и владельца производства
Роль и спрос: почему производство мусорных мешков стабильно растёт
Мусорные мешки — повседневный расходник для B2C (домохозяйства, офисы) и B2B (ритейл, HoReCa, ЖКХ, клининг, медицина). Сегмент устойчив к сезонности, имеет широкий ассортимент по объёму (20–240 л), толщине и функционалу (перфорация, завязки, стяжка, ароматизация). Производство мусорных мешков экономически привлекательно: низкий порог входа для минимальной линии, быстрый запуск и масштабируемость.
Ключ к рентабельности — правильно подобранное сырьё, рецептура, стабильная экструзия плёнки и грамотная пост-обработка (запайка, перфорация, комплектация). Ниже — детально о каждом этапе.
Сырьё для мусорных мешков: ПНД, ПВД, LLDPE, добавки, вторсырьё
В производстве мусорных пакетов используют полиолефины (в первую очередь полиэтилен). Выбор влияет на прочность, тактильность, шумность, стоимость и технологичность.
Основные материалы
- ПНД (HDPE): жёстче, хрустящий, высокая прочность на прокол при меньшей толщине, матовость, ниже расход на изделие. Часто — чёрные мешки 30–240 л.
- ПВД (LDPE): мягкий, «резиновый» на разрыв, приятный на ощупь, более прозрачный. Хорош для премиум-сегмента и мешков с завязками.
- LLDPE (линейный ПЭНП): повышает ударную вязкость и прочность запая; часто добавляется к ПВД/ПНД.
- PP (полипропилен): реже для мусорных мешков; актуален для специальных решений (термостойкость, жёсткость).
- Вторичный полиэтилен (рециклат): основа эконом-сегмента, особенно для чёрных мешков. Важно качество: степень загрязнения, летучие, стабильность потока.
- Биоматериалы (PLA/PBAT, крахмал): для компостируемых изделий при наличии спроса и инфраструктуры.
Добавки
- Антиблок и скольжение: 0,1–1,0% для лучшей размотки и запайки.
- Красители (masterbatch): 2–6% (чёрный, цвета).
- Наполнители (CaCO3): 5–25% для снижения стоимости и повышения жёсткости; важно не “убить” запай и ударную вязкость.
- Стабилизаторы: антиоксиданты для вторсырья; антистатик (по требованию).
- Ароматизаторы: для B2C линейки.
Сравнение материалов (сводная таблица)
| Параметр | ПНД (HDPE) | ПВД (LDPE) | LLDPE | Биокомпостируемые |
|---|---|---|---|---|
| Прочность на прокол | Высокая | Средняя | Высокая | Средняя |
| Эластичность | Средняя | Высокая | Высокая | Средняя |
| Внешний вид | Матовый | Полуглянец/глянец | Полуглянец | Матовый |
| Толщина при той же нагрузке | Ниже | Выше | Ниже/смешивания | Выше |
| Шумность | Выше | Ниже | Средняя | Низкая |
| Цена сырья (относительно) | Низкая–средняя | Средняя | Средняя | Высокая |
| Переработка | Отличная | Отличная | Отличная | Требует компостирования |
Подготовка рецептуры: как собрать «рабочий» состав
- Эконом-сегмент (чёрные 60–120 л): 70–100% рециклат ПНД + 0,2–0,5% антиблок/слип + 2–4% чёрного мастербатча; при необходимости 5–15% CaCO3.
- Стандарт (цветные 30–60 л): 50–80% ПНД рециклат + 10–30% LLDPE/первичка для ударной вязкости + добавки.
- Премиум с завязками (ПВД/LLDPE): 60–80% ПВД + 20–40% LLDPE, минимум наполнителя, повышенные требования к однородности.
- Компостируемые: PLA/PBAT/крахмал по рекомендациям поставщика, с контролем запайки.
Советы:
- Для мягкой запайки добавляйте LLDPE (10–30%).
- Если «рыбий глаз»/гели — усилить фильтрацию (до 120–200 mesh), перейти на лучшее рециклат-сырьё, снизить долю наполнителя.
- Для уменьшения «шуршания» ПНД — легкий переход к ПВД-смеси или снижать толщину при усилении рецептуры LLDPE.
Оборудование линии для производства мусорных мешков
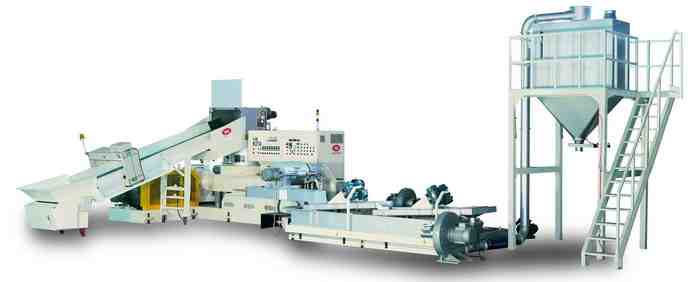
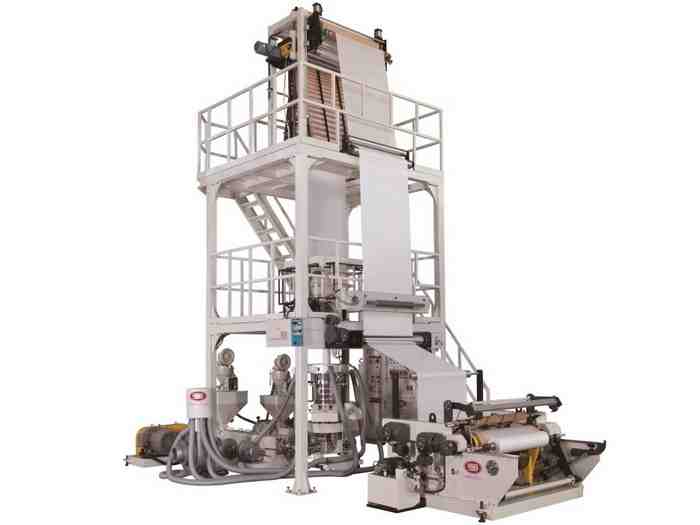
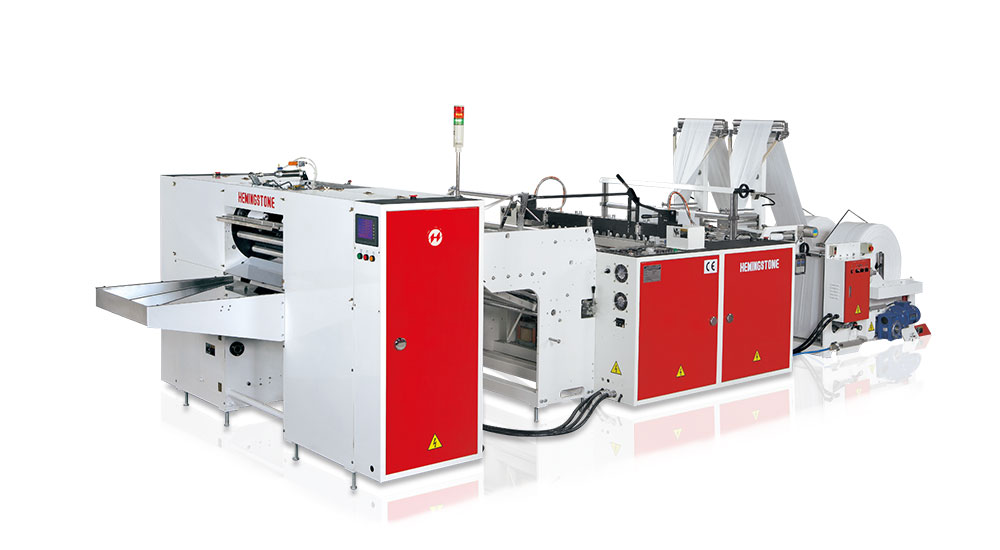
Классическая схема: выдувной экструдер (плёнка рукав) → (опционально) флексопечать → гофрировка/калибровка → пакетодел (запайка, перфорация, отрез) → намотка в рулоны → упаковка.
| Узел | Назначение | Ключевые параметры | Ориентир стоимости (диапазоны) |
|---|---|---|---|
| Экструдер выдувной | Получение рукава пленки | Шнек Ø45–65 мм, BUR 2:1–3:1, производительность 60–180 кг/ч | Зависит от бренда/конфигурации |
| Башня/калибратор | Стабилизация «пузыря» | Клетка, калибрующее кольцо с обдувом | В составе линии |
| Охлаждение | Качество, толщина | Обдув, иногда IBC (внутренний обдув) | Опция |
| Ревиндер/гофратор | Складки, равномерность | Глубина гофры, натяжение | Невысокая |
| Печатная машина (флексо) | Маркировка, бренд | 2–6 красок, водные/растворные краски | Разный уровень цен |
| Пакетодел | Запайка, перфорация | Горячая/импульсная запайка, скорость 80–200 циклов/мин | Средний бюджет |
| Намотчик | Формирование рулонов | Счетчик пакетов, отрывная перфорация | Невысокая |
| Упаковка | Транспортная тара | Термоусадка/гофрокороба | Невысокая |
Дополнительно: дозаторы гравиметрические, магнит/сепаратор, компрессор, чиллер/осушитель воздуха, весы, тестеры прочности, лабораторный микрометр.
Технологический процесс выдува пленки (blown film)
- Загрузка сырья: чистые бункера, гравиметрия для стабильной рецептуры.
- Пластикация: зоны цилиндра ПНД 180–220°C, ПВД 160–190°C, головка чуть выше центральной зоны.
- Формирование «пузыря»: настройка BUR (2,0–2,6 для мусорных мешков), высоты линии замерзания (FLH), равномерного обдува.
- Охлаждение и стабилизация: ключ к равномерной толщине и отсутствию «дулек»/«улиток».
- Сплющивание, гофрировка: подготовка рукава для последующей резки/запайки.
- Выдержка/созревание: при необходимости (особенно для толстых плёнок) 12–24 часа для стабилизации размеров.
Оптимизация:
- Слип/антиблок — баланс для хорошей размотки без «залипания».
- Фильтрация: сито 80–120 mesh (рециклат — до 150–200), контролируемые интервалами смены.
- Электростатика: заземление, антистат.
Контроль толщины и стабильности
- Онлайн-контроль толщиномером (если есть) или офлайн микрометром (10–20 точек по ширине).
- Допуск по толщине ±10–15% (для эконом-сегмента иногда шире).
- Равномерность периметра: контролируем BUR, обдув кольца, положение клетки.
- Типовые толщины: 10–12 мкм (малые объёмы, ПНД), 18–25 мкм (универсальные), 30–50 мкм (мешки для ЖКХ/строительного мусора).
Печать и маркировка
- Флексопечать: водные краски (низкий запах, экологичнее) или растворные (лучшее сцепление на ПНД).
- Обязательно — коронная обработка для адгезии.
- Маркировка: объём, размеры, количество в рулоне, знак переработки (PE-HD/2, PE-LD/4), производитель, дата/смена.
Изготовление пакетов: запайка, перфорация, варианты
- Рулон с перфорацией (самый массовый): отрывная линия + донная/боковая запайка.
- С завязками (ушками): рукав с гофрой под «ушки», усиленная запайка.
- Стяжка (drawstring): вставка ленты/стропы, раздельная спайка кулиски.
- Мешки «майка»: чаще для ритейла, реже для мусора, но встречаются в HoReCa.
- Пачка (листовые): для профессионального клининга.
Тип запайки:
- Импульсная — экономична по энергии, аккуратная к пленке.
- Горячий нож — высокая скорость, надёжная перфорация.
Контроль:
- Прочность шва на разрыв/сдвиг.
- Отсутствие «непропая», «подгорания», сквозных отверстий.
Упаковка и комплектация
- Кол-во в рулоне: 10/15/20/30/50 шт. Счёт по фото/датчику меток.
- Намотка с втулкой или без (coreless).
- Термоусадочная плёнка по нескольку рулонов, далее — гофрокороб.
- Маркировка транспортной тары: артикул, партия, линейные метры/шт.
Формулы и практические расчёты
Масса одного мешка из рукава
Пусть W — плоская ширина мешка (мм), L — длина (мм), t — толщина (мкм), ρ — плотность (г/см³; ПНД ≈ 0,95; ПВД ≈ 0,92).
Масса (г) ≈ ρ × 2 × W × L × t × 10⁻⁶
Пример: ПНД, 60 л, W=600 мм, L=800 мм, t=35 мкм.
Масса ≈ 0,95 × 2 × 600 × 800 × 35 × 10⁻⁶ ≈ 31,9 г.
Количество мешков из 1 кг: 1000 / 31,9 ≈ 31 шт.
Совет: при гофре учитывайте фактический периметр P = 2 × (W + 2G), где G — глубина гофры с каждой стороны.
Масса 1 погонного метра рукава
mₘ (г/м) ≈ ρ × P(см) × t(см) × 100
Где P — периметр рукава в сантиметрах, t — толщина в сантиметрах (1 мкм = 1×10⁻⁴ см).
Подбор толщины под нагрузку (ориентиры)
- 30 л кухонный: ПНД 12–18 мкм, ПВД 18–25 мкм.
- 60 л универсальный: ПНД 20–30 мкм, ПВД 25–35 мкм.
- 120 л/ЖКХ/строй: ПНД 35–60 мкм, ПВД 45–70 мкм.
Если в рецептуре много рецикла/наполнителя — закладывайте +10–20% к толщине.
Черновой расчёт себестоимости (примерный)
Пусть:
- Сырьё (средняя цена смеси): R руб/кг.
- Энергия: E руб/кг.
- Амортизация/обслуживание: A руб/кг.
- Персонал/общезаводские: O руб/кг.
- Утилизация/брак (5–7%): B руб/кг.
Себестоимость, руб/кг ≈ R + E + A + O + B.
Себестоимость 1 мешка (руб) = Себестоимость (руб/кг) × (масса мешка, кг).
Пример:
- R=120, E=7, A=10, O=18, B=8 → 163 руб/кг.
- Масса мешка 31,9 г → 0,0319 кг × 163 ≈ 5,2 руб/шт.
Далее добавьте маржу и НДС по модели продаж.
Контроль качества: что и как проверять
- Геометрия: ширина/длина/толщина (микрометр, калибр).
- Масса: вариации в пределах ±2–4%.
- Прочность шва: разрыв/сдвиг (настольный динамометр).
- Прокол/ударная вязкость: простые стендовые тесты для входного контроля.
- Размотка: отсутствие залипаний, корректная перфорация.
- Печать: стойкость к истиранию, адгезия.
Типовые дефекты и решения:
| Дефект | Вероятная причина | Что сделать |
|---|---|---|
| «Рыбий глаз»/гели | Грязный рециклат, слабая фильтрация | Повысить mesh фильтра, менять чаще, улучшить входной контроль |
| Непропай | Слишком толстая/загрязнённая плёнка, параметры ножа | Поднять температуру, давление/время, стабилизировать толщину |
| Продольные «улитки» | Нестабильный пузырь, перекос валов | Отцентровать клетку, выровнять натяжение, проверка обдува |
| Залипание в рулоне | Мало антиблока/слипа, горячая намотка | Добавить антиблок, снизить температуру пленки на намотке |
| Слёзки на перфорации | Слабая перфорация или пересушенный материал | Подстроить профиль перфорации, изменить рецептуру/влажность |
Нормативы и маркировка
- ТР ТС 005/2011 «О безопасности упаковки» — общие требования к безопасности.
- ГОСТ 10354-82 «Плёнки полиэтиленовые. ТУ» — базовые показатели плёнки (ориентиры).
- Маркировка: материал (PE-LD/4, PE-HD/2), размер/объём, партия/дата, производитель, условия хранения. Для компостируемых — соответствие EN 13432/ASTM D6400 (если заявляется компостируемость).
Совет: готовьте паспорт качества на партию: сырьё, рецептура, толщина, масса, результаты тестов.
Экология и устойчивость
- 100% вторсырьё в мусорных мешках — допустимо, если обеспечена фильтрация и стабильная экструзия; прочность компенсируйте LLDPE и толщиной.
- Оксо-«био» добавки ускоряют фрагментацию, но не делают изделие компостируемым; это важно корректно маркировать.
- Компостируемые мешки уместны, если есть инфраструктура промышленного компостирования.
- Рециклируемость: однослойные PE-мешки перерабатываемы; избегайте сложных многослойных барьеров без необходимости.
Экономика проекта: от мини-линии до промышленной
- Мини-линия (экструдер 45–55 мм + пакетодел + намотка): достаточна для базового ассортимента 30–120 л.
- Производительность: 60–120 кг/ч по плёнке; выход по мешкам зависит от формата/толщины.
- OEE (эффективность): 55–75% для начинающего производства — адекватная цель.
- Узкие места: фильтрация рецикла, стабильность пузыря, перфорация на скорости, логистика расходников (красители, втулки, короб).
Лайфхаки:
- Гравиметрия окупается снижением колебаний толщины и брака.
- Чёрные мешки на рецикле — стабильно продаваемая позиция с хорошей маржой.
- Не экономьте на сервисе пакетодела: качество шва — лицо продукта.
Охрана труда и безопасность
- Экструдер и головка — высокие температуры: экраны, СИЗ, регламенты.
- Печать растворными красками — вентиляция и взрывозащита.
- Пыль/гранулят — порядок на участке, аспирация, антистат.
Пример настройки под популярный продукт: 60 л, ПНД, 25 мкм
- Рецептура: 80% ПНД рециклат, 15% LLDPE, 3% чёрный masterbatch, 0,5% антиблок/слип, 1,5% CaCO3 (по необходимости).
- Экструзия: цилиндр 190–205°C, головка 205–210°C, BUR 2,2, средняя линия замерзания.
- Пакетодел: донная запайка, перфорация 10–12 зубцов/см, рулоны по 30 шт.
- Контроль: масса 18–22 г/мешок, разрыв шва ≥ требуемого клиентом, ровный отрыв.
Глоссарий (коротко)
- BUR (Blow-Up Ratio) — отношение диаметра пузыря к диаметру калибратора, влияет на механические свойства и толщину.
- FLH (Frost Line Height) — высота линии замерзания; влияет на оптические и механические свойства.
- Антиблок — добавка, снижающая слипание слоев.
- Рукав — трубчатая пленка, получаемая выдувом.
- Перфорация — линия надсечек для отрыва пакетов в рулоне.
Грамотное производство мусорных мешков — это баланс сырья, стабильной экструзии и безупречной запайки. Начните с чёткой матрицы ассортимента, подберите рецептуры под сегменты (эконом/стандарт/премиум), отработайте параметры и контроль качества. Сильный базовый SKU (чёрный ПНД на рецикле + усиленная запайка) обеспечит оборот, а затем дополняйте линейку завязками, ароматами и печатью для максимального охвата.
Часто задаваемые вопросы (FAQ)
1) ПНД или ПВД: что лучше для производства мусорных мешков?
- ПНД (HDPE) — выше прочность на прокол и жёсткость при меньшей толщине; идеален для эконом- и профессионального сегмента (ЖКХ, строй).
- ПВД (LDPE) — мягкость и эластичность, «тихий» мешок, приятнее для B2C; нужен чуть больший номинал толщины.
- Оптимум — смеси с LLDPE: улучшают запайку и ударную вязкость. Выбор зависит от требований по ощущениям, нагрузке и цене.
2) Какая толщина нужна для 30/60/120 л, чтобы мешки не рвались?
- 30 л: ПНД 12–18 мкм, ПВД 18–25 мкм.
- 60 л: ПНД 20–30 мкм, ПВД 25–35 мкм.
- 120 л: ПНД 35–60 мкм, ПВД 45–70 мкм.
Если много вторсырья/наполнителя — добавьте 10–20% к толщине или улучшайте рецептуру (LLDPE, фильтрация).
3) Можно ли делать мусорные мешки из 100% вторсырья?
Да. Это стандарт для чёрных мешков. Условия: качественный рециклат, хорошая фильтрация (≥120 mesh), стабилизаторы при необходимости, контроль летучих. Для премиальных мешков с завязками часто используют смеси с первичкой/LLDPE для лучшей запайки и внешнего вида.
4) Какие нужны машины, и каков ориентир инвестиций?
Базовый набор: выдувной экструдер + пакетодел + намотка (+ опционально флексопечать). Диапазон инвестиций сильно зависит от бренда и производительности. Для старта достаточно одной линии среднего класса с производительностью 60–120 кг/ч и пакетодела на 80–160 циклов/мин. Добавьте расходы на периферию (дозирование, компрессор), склад и лабораторные приборы.
5) Как рассчитать массу и себестоимость мешка?
Масса (г) ≈ ρ × 2 × W × L × t × 10⁻⁶. Узнав массу, разделите 1000 г на массу — получите количество мешков из 1 кг. Себестоимость в руб/шт = (себестоимость в руб/кг) × (масса, кг). В себестоимость включите сырьё, энергию, амортизацию, труд, брак. Для 60 л ПНД 25–35 мкм масса обычно 18–32 г; подставьте актуальные цены сырья и расчётные накладные.