Качественная сборка из листовых, волокнистых или гранулированных материалов почти всегда упирается в один показатель — плотность пакета. От того, насколько плотно уложены элементы пакета (пластины, листы, слои шпона, волокна, пластины статора/ротора, полосы, ленты), зависят масса, габариты, электрические и механические свойства, потери и стабильность изделия. В статье разберём, что такое плотность пакета, чем она отличается от коэффициента заполнения, где применяется и какие методы измерения дают точный, воспроизводимый результат.
Плотность пакета: определение, области применения и нормативные ориентиры
Что такое «плотность пакета»: два корректных подхода
В инженерной практике термин «плотность пакета» употребляют в двух смыслах:
- Объёмная плотность пакета (кг/м³)
Это классическое отношение массы пакета к его геометрическому объёму:
- ρпакета = m / V
- Используется, когда пакет — самостоятельное тело с воздухом в порах и зазорах (например, пакет шпона, волокон, гранул), и нас интересует фактическая масса на единицу объёма изделия в сборе с пустотами.
- Коэффициент заполнения (stacking factor, коэффициент плотности пакета), безразмерная величина
Показывает долю «твёрдого» материала в общей высоте (толщине) пакета:
- φпакета = (N · tлист) / Hпакета
- Где N — число листов, tлист — номинальная толщина листа, Hпакета — фактическая толщина пакета.
- Применяется для пакетов электротехнической стали (статоры/роторы, трансформаторы), многослойных металлоконструкций, сварных пакетов, когда важна доля металла относительно зазоров и покрытий.
Обе трактовки корректны. Если задача — понять реальную массу/габариты — используйте ρпакета. Если нужно управлять потерями, индукцией, нагревом и механикой в электротехнике — важнее коэффициент заполнения φпакета. В текстах ТУ и КД формулировку следует уточнять явно: «объёмная плотность пакета» или «коэффициент заполнения пакета».
Почему это важно для SEO и терминологии: запрос «плотность пакета» встречается в обеих трактовках, поэтому корректное раскрытие термина закрывает ожидания аудитории из электротехники, композитов, деревообработки, сварной и болтовой сборки.
Где применяется плотность пакета
- Электротехника: пакеты листов электротехнической стали (ротор/статор, трансформаторные сердечники). Плотность пакета напрямую влияет на магнитные потери, индукцию, габариты и шум. Типичные φпакета: 0,94–0,98 при качественной сборке и корректной изоляции.
- Металлоконструкции/машиностроение: пакеты листов под сварку/болтовые соединения, тормозные/фрикционные пакеты. Плотность пакета влияет на жёсткость, теплопередачу, вибронагруженность.
- Деревообработка: пакеты шпона/ламинированной древесины. Плотность пакета определяет стабильность геометрии, клеевой расход, вес изделий.
- Композиты: пакеты волокон/препрегов. Здесь плотность пакета связана с долей волокон (fiber volume fraction) и пористостью.
- Кабельная/трубная продукция: пучки жил, трубок, волокон — важна равномерность плотности пакета по сечению.
- Логистика/упаковка: расчёт «объёмного веса» груза — фактически оценка объёмной плотности пакета для тарифов и оптимизации паллет.
Нормативы и допуски обычно задаются в профильных стандартах (ГОСТ/ТУ, IEC/ISO) по конкретному продукту: электротехнические стали, композиты, фанера, кабели. Конкретные значения и методы берите из документации на ваш материал/изделие — там же содержатся регламенты по допустимым φпакета, влажности, толщинам покрытий, методам контроля.
Методы определения плотности пакета: обзор и выбор
Ниже — практические методы, которыми измеряют плотность пакета (объёмную ρпакета и/или φпакета). Выбор метода зависит от материала, требуемой точности, наличия оборудования и того, нужна ли разрушаемая или неразрушаемая оценка.
Сводная таблица методов
| Метод | Что даёт | Суть/формула | Оборудование | Типичная точность | Где применяют | Плюсы | Минусы |
|---|---|---|---|---|---|---|---|
| Масса/габариты (геометрический) | ρпакета | ρ = m/V, V = L×W×H или по CAD | Весы, ШЦ/микрометр | ±1–3% | Любые жёсткие пакеты | Быстро, дёшево | Чувствителен к параллельности граней и «завалам» |
| По толщине и числу листов | φпакета | φ = (N·tлист)/Hпакета | Микрометр, счёт листов | ±0,5–2% | Электротехническая сталь, пакетные листы | Неразрушающий, технологичный | Важно учитывать покрытие/заусенцы |
| Гидростатическое взвешивание (Архимед) | ρпакета | ρ = mвозд/(mвозд−mвода)·ρвода | Весы с подвеской, ванна | ±0,5–1,5% | Композиты, пористые пакеты | Хорошо учитывает скрытые пустоты | Требует герметизации, влияние капилляров |
| Оптический/микроскопия (срез) | φпакета локально | Площадная доля материала на сечении | Резка/шлифовка, микроскоп/сканер | ±1–3% | Лаборатории, верификация | Высокая детальность, карта пор | Разрушающий, трудоёмкий |
| Ультразвук/вихретоковый/рентген | φ/ρ косвенно | Скорость волны/ослабление/рентгеноконстраст | Дефектоскоп, КТ | ±1–5% | НК, серийный контроль | Неразрушающе, глубинная оценка | Калибровка обязательна, цена |
| Калькулирование по карте штамповки | φпакета | φ = Vметалла/Vпакета | CAD/PLM, tлист, N, Hпакета | ±1–2% | Электротехника, штампованные пакеты | Хорошо для проектной стадии | Требует достоверных исходных данных |
| Прожиг/прокал (композиты) | φволокон, ρпакета | Массовые доли после удаления матрицы | Муфельная печь, весы | ±0,5–1,5% | Препреги/композиты | Точный анализ состава | Разрушающий, регламент температуры |
Не существует универсально «лучшего» метода: для пакетов пластин электротехнической стали чаще достаточно φпакета по толщине; для композитов — прожиг и/или Архимед; для серийного НК — ультразвук или вихретоки с эталонной калибровкой.
Пошаговые инструкции для трёх типовых случаев
1) Пакет электротехнической стали (статор/ротор, сердечник трансформатора)
Цель: коэффициент заполнения φпакета и, при необходимости, объёмная плотность пакета для расчётов массы.
Что нужно: микрометр (2–5 мкм), ровная плита/призма, штангенциркуль, весы.
Шаги:
- Подготовка: удалите стружку, пыль, окалину. Проверьте, что пакет обжат до номинального момента/давления (если это часть технологической операции).
- Измерьте Hпакета в 6–8 точках по периметру. Возьмите среднее, зафиксируйте разброс.
- Определите tлист:
- предпочтительно — измерить 10–20 листов микрометром и усреднить;
- если есть изоляционное покрытие, учтите его толщину согласно паспорту/ТУ (или измерьте на срезе).
- Посчитайте φпакета = (N·tлист)/Hпакета. Если пакет не полностью «ровный», оцените также min/max φ по углам.
- Для массы изделия измерьте/взвесьте пакет и при необходимости рассчитайте ρпакета = m/V (V — по внешним габаритам или 3D).
Контроль качества:
- Типовые φпакета для качественной сборки: 0,94–0,98. Значения ниже 0,92 — повод искать проблемы: заусенцы, излишняя толщина покрытия, низкое обжатие, «замки» штамповки, геометрические ошибки.
- Сравните с требованиями ТУ на изделие.
2) Пакет шпона/ламинированной древесины
Цель: объёмная плотность пакета (ρпакета) при заданной влажности.
Что нужно: весы, штангенциркуль/рейсмус, влагомер древесины.
Шаги:
- Измерьте L, W, H пакета, выровняйте торцы, исключите щели/скосы. Рассчитайте V = L×W×H.
- Измерьте массу m и текущую влажность. Для сравнимых результатов определяйте ρпакета при одной и той же влажности (например, 8–12%).
- Рассчитайте ρпакета = m/V. Фиксируйте условия (влажность/температура) — плотность пакета сильно зависит от них.
- Если важна доля клея/включений, выполните контрольные образцы с последующим прожигом (лабораторно).
3) Пакет волокон/композитный препрег
Цель: объёмная доля волокна и пористость, связанные с плотностью пакета.
Что нужно: муфельная печь (или химический раствор для удаления матрицы согласно ТУ), весы аналитические.
Шаги:
- Вырежьте репрезентативный образец пакета известных габаритов.
- Взвесьте исходную массу m0.
- Удалите матрицу (прожиг/раствор), не разрушив волокно. Остудите/высушите, взвесьте массу волокон mf.
- Рассчитайте массовую долю волокон wf = mf/m0. Зная ρволокна и ρматрицы, посчитайте объёмную долю и ρпакета.
- Для оценки пористости используйте Архимеда (герметизация краёв — обязательна) либо КТ.
Формулы и примеры расчётов
- Объёмная плотность пакета:
- ρпакета = m / V
- Пример: пакет статора размером 300×250×60 мм весит 33,0 кг. V = 0,3×0,25×0,06 = 0,0045 м³; ρпакета = 33,0 / 0,0045 ≈ 7333 кг/м³. Это ниже плотности стали (≈7850 кг/м³) из‑за зазоров, изоляции и окон в магнитопроводе.
- Коэффициент заполнения пакета (stacking factor):
- φпакета = (N · tлист) / Hпакета
- Пример: N=400, tлист=0,35 мм, Hпакета=145,0 мм → φпакета = (400×0,35)/145 ≈ 0,9655. Результат в диапазоне хорошей сборки.
- Гидростатическое взвешивание (метод Архимеда) для ρпакета:
- ρпакета = mвозд / (mвозд − mвода) × ρвода
- Где mвозд — масса в воздухе, mвода — «подвешенная» масса в воде, ρвода — плотность воды при измеренной температуре (≈998,2 кг/м³ при 20°C). Герметизируйте капиллярные каналы, чтобы исключить ложное увеличение объёма.
- Для композитов (укрупнённо):
- w_f = mf / m0; w_m = 1 − w_f
- v_f = (w_f / ρ_f) / [(w_f / ρ_f) + (w_m / ρ_m)], где f — fiber, m — matrix
- ρпакета = 1 / [(v_f / ρ_f) + ((1 − v_f) / ρ_m) + (v_пор / ρвозд)], с учётом пористости v_пор
Источники погрешностей и как их укротить
- Заусенцы и полировки кромок: искусственно увеличивают Hпакета → занижают φпакета. Рекомендация: контролировать качество штамповки, снимать навал заусенцев, применять калиброванные прокладки/прижимы.
- Изоляционные покрытия: добавляют к толщине. Учитывайте фактическую толщину покрытия (по паспорту или микроскопии).
- Непараллельность/бочкообразность: приводит к ошибке при Hпакета. Измеряйте в нескольких точках, используйте поверочные призмы.
- Влажность и температура: влияют на массу ρпакета (дерево, композиты) и на ρвода (Архимед). Контролируйте климат (20±2°C; влажность 50–60% для лабораторий).
- Капиллярность при Архимеде: вода затягивается в щели — объём «растёт», ρпакета занижается. Герметизация торцов лаком/плёнкой.
- Сила измерения (микрометр): чрезмерный нажим «сплющивает» листы, tлист занижается. Используйте трещотку, одинаковое усилие.
- Болтовой/клеевой обжим: φпакета зависит от момента затяжки и режима отверждения. Фиксируйте режимы в карте процесса.
Как повысить плотность пакета на практике
- Улучшить штамповку/резку: минимизировать заусенцы, оптимизировать зазоры в оснастке, контролировать износ.
- Управлять покрытием: выбирать тип/толщину изоляции для баланса потерь и φпакета; избегать «проплыва» и перекрытий.
- Обеспечить правильный обжим: момент болтов, равномерность прижатия, промежуточный «отдых» пакета, термокомпрессия (для композитов/фанеры).
- Виброуплотнение/простук: помогает «усадить» листы и снять локальные напряжения.
- Геометрия замков/пазов: оптимизация штампа уменьшает «раскрытие» пакета.
- Термообработка: у некоторых материалов после сборки снижает внутренние напряжения, повышает плотность пакета (проверяется по ТУ).
- Чистота: отсутствие пыли, стружки, масла в швах — обязательное условие.
Оборудование для измерения и контроля
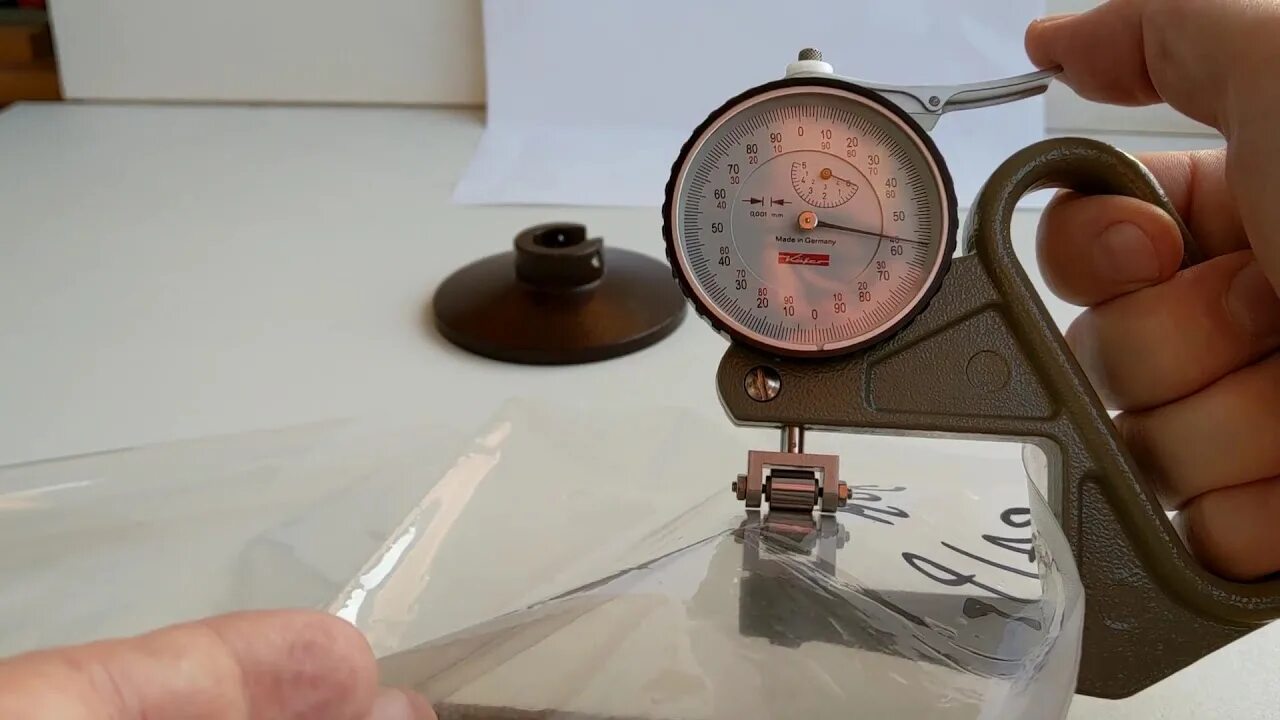
- Микрометры 0–25 мм и 25–50 мм (погрешность 2–5 мкм) с трещоткой.
- Штангенциркуль 0–300 мм (класс 0/1) или высотомер.
- Поверочная плита/призма для выверки параллельности.
- Весы (лабораторные/производственные) с классом точности, достаточным для ваших масс.
- Комплект для Архимеда: ванна, подвеска, термометр, корректировка ρвода.
- Дефектоскоп (УЗК/вихретоки) или рентген-КТ — для НК в серийном производстве.
- Микроскоп/сканер для анализа шлифов и оценки доли материала по сечению.
Чек‑лист измерений плотности пакета
- Согласована ли трактовка: ρпакета или φпакета?
- Фиксированы ли климат и режим обжатия/отверждения?
- Выполнены ли 6–8 измерений Hпакета по полю?
- Учитывается ли толщина изоляционного покрытия/клея?
- Контролируются ли заусенцы, чистота, геометрия?
- Проведена ли независимая верификация методом другого типа (например, Архимед + геометрия)?
- Протокол измерений оформлен и воспроизводим?
Короткий глоссарий
- Плотность пакета (ρпакета): масса пакета на единицу его внешнего объёма (включая пустоты).
- Коэффициент заполнения (φпакета, stacking factor): доля «твёрдого» материала в высоте/объёме пакета.
- Пористость: доля пустот, обратная сторона плотности пакета.
- Объёмный вес (логистика): оценка ρпакета для тарификации перевозок.
- НК: неразрушающий контроль (ультразвук, вихретоки, рентген/КТ).
Выводы
- Плотность пакета — ключевой параметр, влияющий на физику, габариты, надёжность и себестоимость изделий из листовых, волокнистых и гранулированных материалов.
- Для электротехники критичен коэффициент заполнения φпакета; для древесины/композитов — объёмная ρпакета и пористость.
- Реальный контроль — это комбинация 2–3 методов: геометрия/масса, калькуляция по листам, плюс подтверждение НК или Архимедом для выборки.
- Управление плотностью пакета начинается на этапе штампа/резки и заканчивается чистотой, равномерным обжатием и верификацией на выходе.
FAQ: популярные вопросы о плотности пакета
Ниже собраны типовые вопросы, которые чаще всего задают по теме «плотность пакета» в профессиональной среде и поиске. Ответы адаптированы под инженерную практику.
- Чем «плотность пакета» отличается от «коэффициента заполнения»?
— Плотность пакета (ρпакета, кг/м³) — это масса пакета, делённая на его внешний объём (с учётом пустот и зазоров). Коэффициент заполнения (φпакета) — безразмерная доля «твёрдого» материала в пакете. В электротехнике именно φпакета чаще определяет потери и индукцию, а ρпакета полезна для расчётов массы/габаритов. Оба показателя связаны, но не взаимозаменяемы. - Какая плотность пакета считается нормальной для сердечника из электротехнической стали?
— Для качественных сердечников статоров/роторов и трансформаторов φпакета обычно в диапазоне 0,94–0,98. Конкретный допуск задаёт ТУ/КД с учётом типа стали, покрытия и технологии сборки. Если φпакета <0,92, это сигнал к расследованию причин (заусенцы, покрытие, недостаточный обжим, геометрия замков). - Как быстро измерить плотность пакета без разрушения?
— Для листовых пакетов: измерьте толщину пакета Hпакета, число листов N и среднюю толщину листа tлист — посчитайте φпакета = (N·tлист)/Hпакета. Для ρпакета — просто взвесьте изделие и поделите на его геометрический объём. Если нужен более точный контроль в серии — добавьте ультразвук/вихретоки с калибровкой по эталонам. - Можно ли увеличить плотность пакета уже после сборки?
— Иногда да. Эффективно: повторный равномерный обжим с контролем момента, виброуплотнение, термокомпрессия (если допускает материал), локальная правка «замков», удаление заусенцев и загрязнений. Но кардинальный рост плотности пакета без переразборки ограничен — значимый эффект достигается на этапе подготовки листов, оснастки и технологии сборки. - Какой метод определения плотности пакета самый точный?
— «Точность» зависит от материала и задачи. Для φпакета в электротехнике лучший баланс даёт измерение по толщине и числу листов, верифицированное срезом/оптикой на выборке. Для ρпакета в пористых и композитных системах надёжнее Архимеда или прожиг (разрушающий). В сериях — комбинация оперативного метода (геометрия/масса) и периодического подтверждения более точным/лабораторным методом.